


Le luathachadh ann an gluasadan ann an cuideamachadh chàraichean agus dealanachadh, tha cuibhlichean alùmanaim air a bhith mar an roghainn as motha sa mhargaidh air sgàth an neart àrd, an aghaidh creimeadh, agus an sùbailteachd dealbhaidh. Ach, tha trì dùbhlain chudromach romhpa airson am pròiseas innealachaidh:
Deformachadh balla tana: Mar as trice bidh tiughas aig spògan cuibhle <5mm, agus mar sin tha iad buailteach do dheformachadh air adhbhrachadh le crith le pròiseasan traidiseanta.
Greamachadh sgoltagan alùmanaim: Bidh sgoltagan alùmanaim aotrom a’ cumail ri innealan gu furasta, agus mar sin bidh an inneal a’ tuiteam às a chèile gu tric airson glanadh.
Co-òrdanachadh ioma-phròiseas: Feumaidh loidhnichean cinneasachaidh traidiseanta co-òrdanachadh thar 5 innealan, agus mar thoradh air sin tha èifeachdas ìosal agus ìrean toraidh fo 85%.
Bidh deil CNC OTURN a’ dèiligeadh ris na dùbhlain sin le structaran àrd-chruaidh, siostaman toirt air falbh sgoltagan snasail, agus innealachadh sioncronaichte ioma-axis, a’ lìbhrigeadh fuasglaidhean èifeachdach, mionaideach agus sùbailte don ghnìomhachas.
I. Carson a dh’ fheumas cuibhlichean alùmanaim deil CNC sònraichte?
1. Dè a th’ ann am Mol-cuibhle?
’S e mòr-ionad cuibhle am prìomh phàirt airson giùlan luchdan is tar-chur cumhachd charbadan, agus tha feum air inbhean teann airson neart àrd, cuideam aotrom, agus teannachadh èadhair. Tha feum aig cuibhlichean alùmanum alùmanum, air sgàth feartan an stuth, air fuasglaidhean gus faighinn thairis air dùbhlain cruinneas suidheachaidh ioma-tholl, deformachadh balla tana, càileachd crìochnachaidh uachdar, agus cruinneas suidheachaidh.
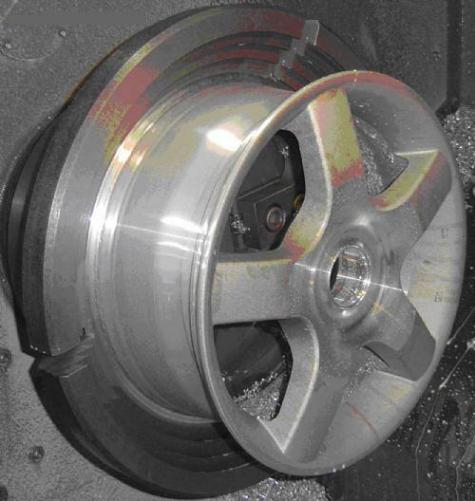
2. Dreuchd Deil CNC ann an Saothrachadh Cuibhlichean
Cruthachadh mionaideach: Leigidh sioncronachadh ioma-axis le innealachadh aon-shlighe de uachdaran iom-fhillte.
Buannachdan èifeachdais: Bidh tionndadh dà-thuraid aig an aon àm a’ lughdachadh làimhseachadh pìos obrach, agus ùine cearcall gearraidh le 40%.
Dearbhadh càileachd: Bidh teicneòlasan lorg teann-adhair agus dìolaidh fiùghantach a’ dèanamh cinnteach à ìrean toraidh >96%.
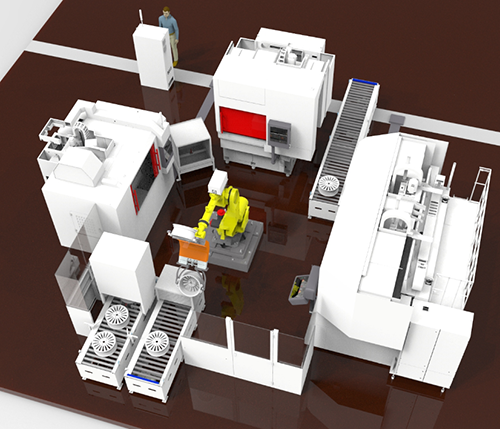
3. Sruth Pròiseas Innealachaidh Cuibhle
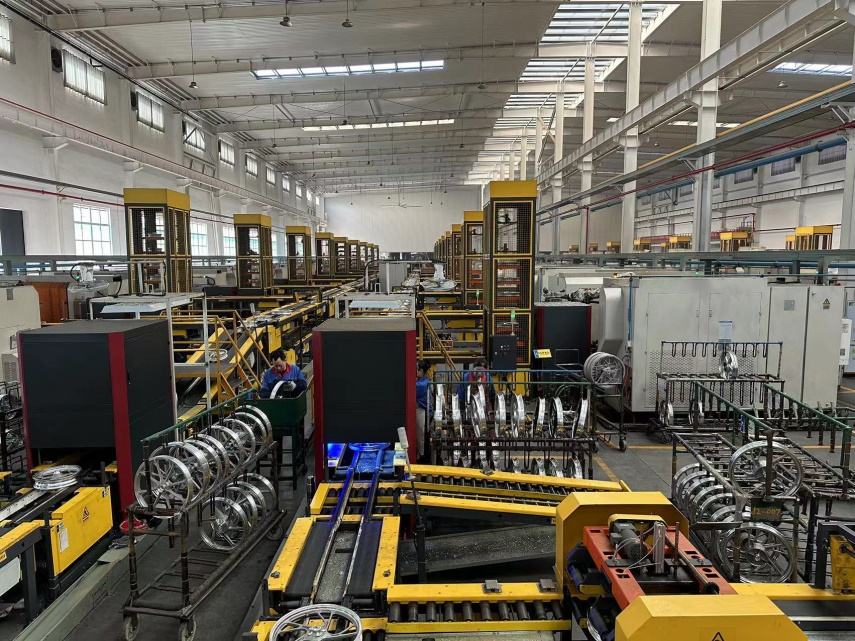
Tha mòr-ionadan cuibhle nan co-phàirtean sàbhailteachd deatamach ann an càraichean, agus tha am pròiseas saothrachaidh ag iarraidh mionaideachd àrd agus èifeachdas àrd. Tha OTURN a’ tabhann measgachadh de dh’ innealan inneal sònraichte a’ còmhdach prìomh cheumannan pròiseas ann an saothrachadh mòr-ionadan cuibhle. Seo sruthadh mionaideach de phròiseas innealachaidh mòr-ionadan cuibhle, a’ mìneachadh cleachdaidhean Innealan CNC OTURN aig gach ìre:
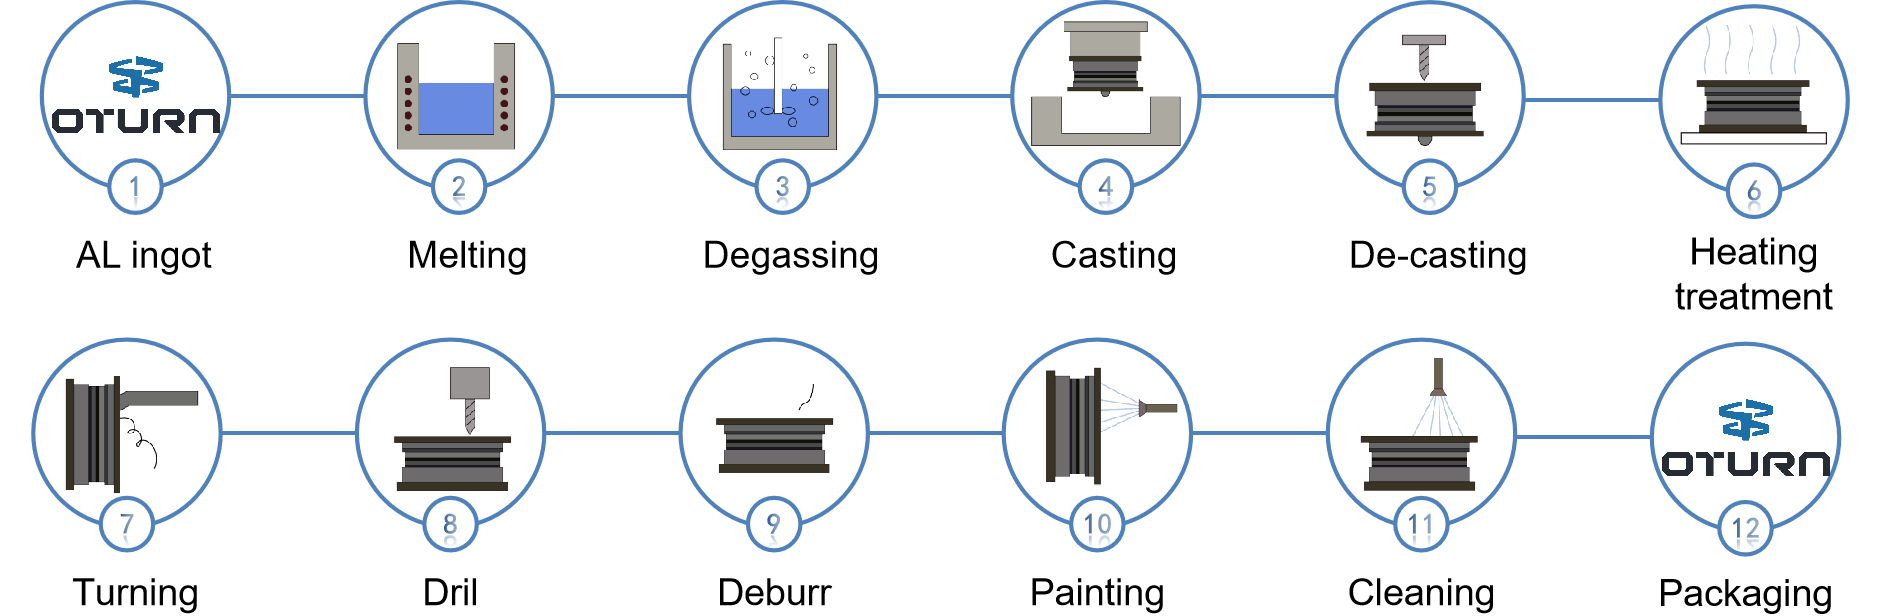
a. Ìre Tilgeadh
Ingot AL → Leaghadh → Dì-ghasadh → Tilgeadh
Bidh a’ chiad cheum ann an cinneasachadh mòr-ionad cuibhle a’ tòiseachadh le ingot alùmanaim, a thèid a leaghadh agus a dhì-ghasachadh mus tèid a thilgeadh gus cumadh garbh mòr-ionad na cuibhle a chruthachadh.
Nota: Chan eil OTURN an-dràsta a’ toirt seachad uidheamachd airson na h-ìre seo, a tha sa mhòr-chuid a’ toirt a-steach ullachadh stuthan amh.
b. Ìre Innealachaidh (Drileadh is Tionndadh)
OP1: Drile (Innealachadh Toll Bolt)
Bithear a’ cleachdadh innealan drileadh gus na tuill bolt air mòr-ionad na cuibhle a phròiseasadh. Tha seo air a roinn ann an dà cheum: drileadh garbh agus drileadh mionaideach, gus dèanamh cinnteach à cruinneas meud is suidheachadh an tuill.
Mion-fhiosrachadh Pròiseis:
Drileadh Garbh: A’ toirt air falbh a’ mhòr-chuid den stuth mar ullachadh airson drileadh mionaideach.
Drileadh Mionaideach: A’ dèanamh cinnteach à meud agus suidheachadh mionaideach nan tuill bolt.
Nota: Mar a chithear, agus a rèir an ìomhaigh “drile”, tha cruinneas innealachaidh nan tuill bolt a’ toirt buaidh dhìreach air earbsachd ceangal mòr-ionad na cuibhle ris a’ charbad agus mar sin tha e deatamach.
OP2: Tionndadh (Innealachadh Uachdar Mol Cuibhle)
Bithear a’ cleachdadh deilichean CNC gus prìomh raointean de mheadhan na cuibhle a innealachadh gu mionaideach, a’ cleachdadh an gnìomh “tionndaidh” mar a chithear san ìomhaigh, a dh’ fhaodadh a bhith a’ toirt a-steach trast-thomhasan a-staigh agus a-muigh agus aghaidhean deiridh. Tha seo air a roinn ann an dà cheum: tionndadh garbh agus tionndadh crìochnachaidh, gus cruinneas tomhasach agus garbh-uachdar mheadhan na cuibhle a ghealltainn.
Mion-fhiosrachadh Pròiseis:
Tionndadh Garbh: A’ toirt air falbh stuth a bharrachd gu sgiobalta gus iomradh mionaideach a thoirt seachad airson tionndadh crìochnachaidh.
Crìochnachadh Tionndaidh: A’ dèanamh cinnteach à tomhasan deireannach agus càileachd uachdar mòr-ionad na cuibhle.
Nota: A rèir an ìomhaigh leis an ainm “tionndadh”, tha innealachadh uachdar a-staigh agus a-muigh na phrìomh phròiseas ann an innealachadh mòr-ionad cuibhle agus tha e riatanach airson coileanadh agus coltas iomlan mòr-ionad na cuibhle.
c. Ìre Iar-phròiseasaidh
Làimhseachadh teasachaidh:Tha am pròiseas làimhseachaidh teas air a chleachdadh gus neart agus cruas mòr-ionad na cuibhle a mheudachadh, a’ leasachadh a fheartan meacanaigeach agus a’ neartachadh coileanadh.
Dì-thilgeadh:A’ toirt air falbh stuth a bharrachd, leithid geataichean agus risers, a chaidh a dhèanamh rè a’ phròiseas tilgidh.
Thoir às do bhurr:A’ toirt air falbh burrs bho uachdar mòr-ionad na cuibhle, a’ dèanamh cinnteach à sàbhailteachd agus bòidhchead.
Peantadh:Tha uachdar mòr-ionad na cuibhle air a pheantadh gus strì an aghaidh creimeadh agus coltas a leasachadh.
Glanadh:Glanaidh e uachdar mòr-ionad na cuibhle gus ola agus neo-chunbhalachdan a thoirt air falbh, ga ullachadh airson pacadh às dèidh sin.
Pacadh:Tha na mòr-ionadan cuibhle crìochnaichte air am pacaigeadh airson còmhdhail agus stòradh.
II. Prìomh phàirtean deil CNC OTURN & buannachdan teicnigeach
Bidh deil CNC OTURN a’ cleachdadh innealachadh sioncronaichte dà-thuraid, a’ comasachadh tionndadh trast-thomhas a-staigh/a-muigh aig an aon àm gus gluasadan pròiseas agus làimhseachadh pìos obrach a lughdachadh, ag àrdachadh èifeachdas 40% (me, modail RFCL63D).
Bidh siostaman lorg èadhair-dhìonach aonaichte a’ cumail sùil air inbhe a’ chlampaidh ann an àm fìor, a’ piobrachadh dùnadh sìos fèin-ghluasadach gus casg a chuir air beàrnan lochtach. Airson innealachadh alùmanum, bidh innealan PCD (diamant polycrystalline) a’ dèanamh cinnteach à garbh-uachdar ≤Ra0.8μm agus aig an aon àm a’ leudachadh beatha an inneil 2.5x, a’ lughdachadh chosgaisean iomlan.
Prìomh phàirtean:
Spindle àrd-chruaidh A2-11: A’ lìbhrigeadh torque 540N·m airson gearradh seasmhach, trom-dhleastanais.
Stiùiridhean loidhneach rolair: Cuir an comas gluasad luath X/Z-axis aig 24 m/min airson tarraing air ais innealan gu luath rè innealachadh toll domhainn.
Siostam toirt air falbh sgoltagan dà-shnìomhanach: Bidh luchd-dìon stàilinn gun smal agus dà phuing-solais a’ cur casg air cruinneachadh sgoltagan airson còrr is 8 uairean a thìde, a’ lughdachadh ùine downt glanaidh le 30%.
Buannachdan Teicnigeach:
Leabaidh bogsa + leasachadh FEM: 30% nas àirde an aghaidh crith airson innealachadh mionaideach le ballachan tana.
Geàrdan stàilinn 5mm + stiùiridhean làn-dùinte: Dìon an aghaidh buaidh sgoltadh alùmanaim, a’ leudachadh beatha an inneil.
Siostam daingneachaidh le stiùireadh lèirsinn: A’ comasachadh atharrachaidhean luath airson cuibhlichean 15–22” le ath-aithris ±0.1mm, a’ toirt taic do chinneasachadh sùbailte.
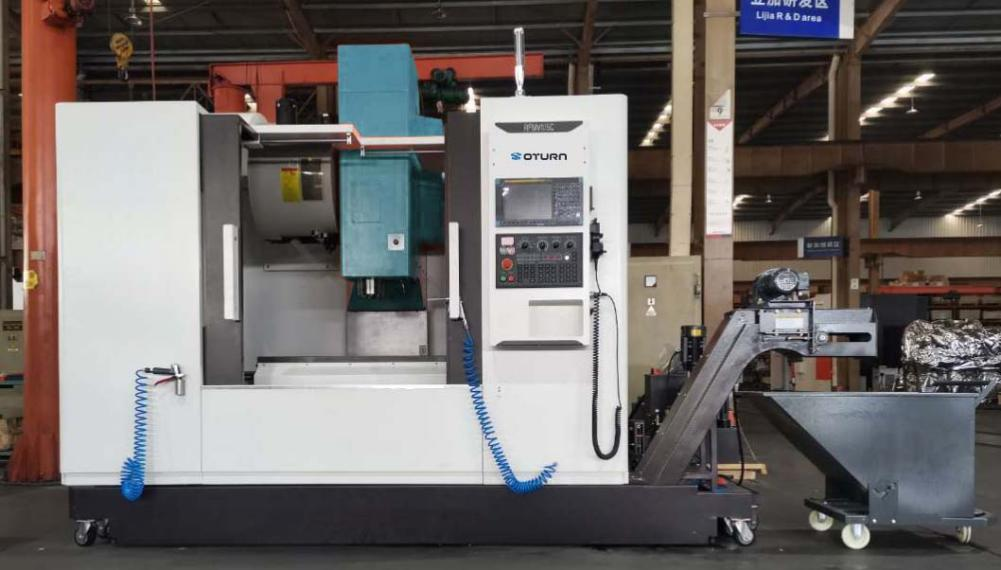
Bho structaran teann gu dìon tuigseach, bidh OTURN ag ath-mhìneachadh inbhean innealachaidh cuibhle alùmanaim le earbsachd agus èifeachdas àrd.
III. Coimeas Teicnigeach Bathar OTURN
| Seòrsa Inneal | Modail | Prìomh Chomasan | Iarrtasan |
| Deil CNC | RFCL63D | Sioncronachadh dà-thùr, àrdachadh èifeachdais 40% | Riochdachadh mòr (cuibhlichean chàraichean 15–24”) |
| Ionad Machining Ingearach | RFMV105 | Drileadh mionaideach ioma-tholl, cuasan domhainn | Cuibhlichean baidhsagal-motair (10–24”) |
| Ionad Innealachaidh 5-Axis | RFMVN870 | Crìochnachadh uachdar iom-fhillte, Ra≤0.4μm | Cuibhlichean gnàthaichte àrd-inbhe (22–28”) |
| Deil Trom-dhleastanais | RFTV510 | Cumhachd 55kW, leud leapa 1.5m | Cuibhlichean titanium/ro-mhòr |
Molaidhean Modail a rèir Meud Cuibhle:
1. Cuibhlichean baidhsagal-motair suas ri 19”
Modailean: RFCP40, RFTV510, RFMV80
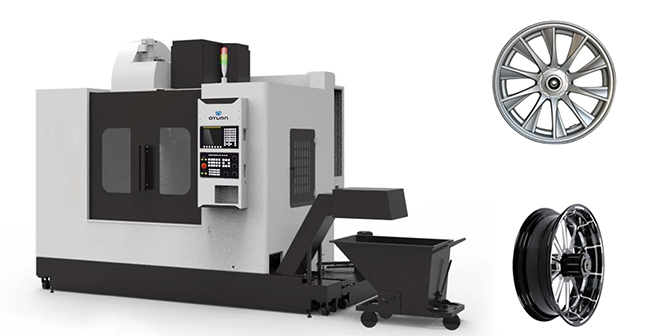
RFTV510
Feartan:
▶ RFCP40: Dealbhadh teann, tùr 8-stèisean airson spògan iom-fhillte.
▶ RFTV510: Gearradh trom còmhnard airson cuibhlichean titanium.
▶ RFMV80: Le bhith a’ toirt air falbh sgoltagan le dà shnìomh, bidh sin a’ cur às do ghreamachadh sgoltagan.
Iarrtas:
Anns a’ ghnìomhachas baidhsagal-motair, tha càileachd agus èifeachdas cinneasachaidh mòr-ionadan cuibhle a’ toirt buaidh dhìreach air coileanadh agus sàbhailteachd a’ charbaid gu lèir. Ach, tha grunn dhùbhlain mu choinneamh phròiseasan saothrachaidh mòr-ionadan cuibhle traidiseanta: cearcallan cinneasachaidh fada, ìrean càileachd neo-sheasmhach, agus cosgaisean tasgaidh uidheamachd àrd. Chan e a-mhàin gu bheil na cùisean sin ag àrdachadh chosgaisean cinneasachaidh ach tha iad cuideachd a’ toirt buaidh air farpaiseachd companaidh sa mhargaidh.
Thachair neach-dèanamh baidhsagal-motair sònraichte ris na h-aon dhuilgheadasan sin. Às dèidh dhaibh iomadh coimeas a dhèanamh, thagh iad deil CNC RFCP40 aig OTURN. Le bhith a’ cleachdadh an RFCP40, choilean an neach-dèanamh cruth-atharrachadh iongantach: chaidh ùine cinneasachaidh gach mòr-ionad cuibhle a lùghdachadh gu 22 mionaid, mheudaich èifeachdas 12%, agus dh’fhàs an ìre càileachd nas fheàrr gu 98%.
Carson a thàinig RFCP40 gu bhith na fhuasgladh:
Tha soirbheachas RFCP40 na laighe anns na comasan innealachaidh àrd-chruinneas aige agus an ìre fèin-ghluasaid. Le bhith a’ cumail smachd mionaideach air paramadairean innealachaidh, tha RFCP40 a’ dèanamh cinnteach à cruinneas tomhasach agus càileachd uachdar mòr-ionadan cuibhle, a’ coinneachadh ri riatanasan teann gnìomhachas nam baidhsagalan-motair. A bharrachd air an sin, leigidh a chomas cinneasachaidh àrd-èifeachdais le companaidhean freagairt gu sgiobalta ri iarrtasan a’ mhargaidh, a’ neartachadh an farpaiseachd gu sgiobalta.
2. Cuibhlichean Baidhsagal-motair suas ri 24”
Modailean: RFCP63, RFMV105
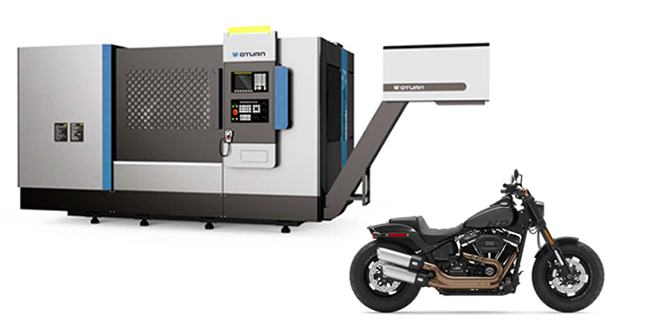
RFCP63
Feartan:
▶ RFCP63: Dealgan 45kW + tùr servo airson toradh 200 pìos/latha.
▶ RFMV105: Innealachadh dìreach airson drileadh ioma-tholl mionaideach.
3. Cuibhlichean Chàraichean suas ri 28”
Modailean: RFCP80, RFMV105L
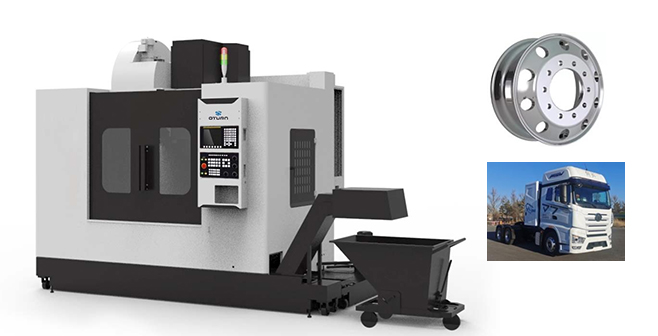
RFMV105L
Feartan:
▶ RFCP80: Dealgan 55kW airson cuibhlichean mòra a tha a’ gearradh gu trom.
▶ RFMV105L: Dealbhadh stròc fhada airson innealachadh cuas domhainn cuibhlichean SUV.
4. Cuibhlichean Chàraichean suas ri 24” (Riochdachadh Mòr)
Modailean: RFCL63V, RFCL63D, RFMV105L
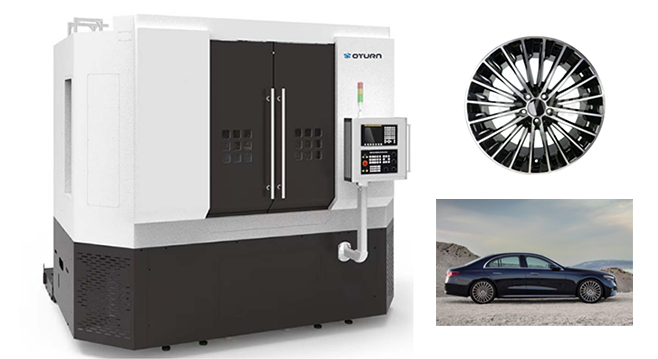
RFCL63D
Luach:
▶ RFCL63D: Bidh dà-thùr a’ gearradh 2 rèiteachadh (buannachd èifeachdais 40%).
▶ RFCL63V: Sùbailteachd aon-thùir, atharrachaidhean ≤15-mionaid.
Stoidhle Tuirbin 5.26” (Gnàthaichte Àrd-ìre)
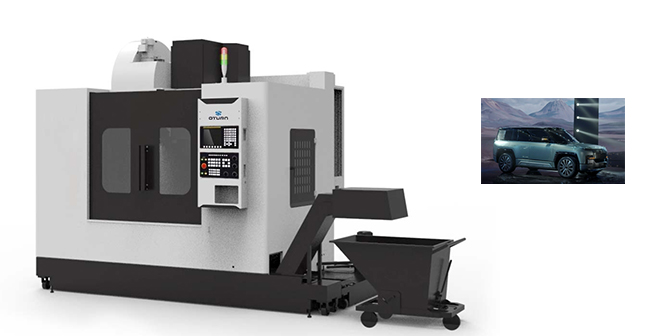
Modail: Ionad Muilleachaidh is Tionndaidh 5-Axis RFMVN870
RFMVN870
Prìomh thachartasan:
▶ Sioncronachadh 5-axis: Uachdaran iom-fhillte ann an aon rèiteachadh, Ra≤0.4μm.
▶ Tagraidhean: cuibhlichean falamh EV, dealbhadh snaidhte chàraichean sòghail.
IV. Co-dhùnadh
Ann an innealachadh cuibhle alùmanaim, tha deformachadh balla tana, greamachadh sliseagan, agus neo-èifeachdas ioma-phròiseas air a bhith a’ cuingealachadh cinneasachd agus càileachd o chionn fhada. Bidh deilichean CNC OTURN ag ath-ar-a-mach a’ ghnìomhachais le structaran àrd-chruaidh gus crith a chumail fodha, riaghladh sliseagan tuigseach gus cuir às do ùine downt, agus co-obrachadh ioma-axis gus sruthan-obrach a dhèanamh nas sìmplidhe. Bidh sioncronachadh dà-thurret, lorg èadhair-dhìonach aonaichte, agus innealan PCD a’ leasachadh phròiseasan, ag àrdachadh èifeachdas agus mionaideachd. Bidh pasgan innealan eadar-mheasgte OTURN - air a dhealbhadh a rèir meud cuibhle agus feumalachdan cinneasachaidh - a’ lìbhrigeadh sàr-mhathas thar thagraidhean: cuibhlichean baidhsagal-motair iom-fhillte, cinneasachadh chàraichean àrd-tomhas-lìonaidh, agus dealbhadh àbhaisteach ealanta. Mar stiùiriche ann an ùr-ghnàthachadh, tha OTURN ag ath-chumadh inbhean innealachadh cuibhle alùmanaim, a’ stiùireadh a’ ghnìomhachais a dh’ionnsaigh linn ùr de saothrachadh mionaideach.
Àm puist: 1 Giblean 2025